 ENG


Jawapan Pantas: Bagaimana Memilih Yang Betul Mesin Pengacuan Suntikan
Memilih mesin pengacuan suntikan yang betul bermula dengan memadankan daya pengapit, saiz pukulan, dan jenis pemacu pada bahagian yang sebenarnya ingin dihasilkan oleh loji, kemudian menyemak ketepatan itu, keserasian bahan, penggunaan tenaga, jejak, kesediaan automasi dan sokongan jangka panjang daripada kilang mesin pengacuan suntikan semuanya selaras dengan matlamat pengeluaran harian. Bahagian di bawah menelusuri sepuluh faktor praktikal mengikut urutan, dengan carta rujukan, jadual perbandingan dan gambaran keseluruhan penyelesaian masalah yang diambil daripada amalan pemprosesan plastik biasa.
- Daya Pengapit Dan Tan - padankan tonase dengan kawasan unjuran bahagian dan ketebalan dinding
- Saiz Tembakan Dan Kapasiti Tong - mengekalkan berat pukulan dalam bahagian kapasiti tong yang boleh digunakan
- Hidraulik Elektrik Atau Pemacu Hibrid - pilih jenis pemacu yang sesuai dengan kelas tonase dan corak kitaran
- Sistem Ketepatan Dan Kawalan - sahkan maklum balas gelung tertutup untuk bahagian toleransi yang ketat
- Keserasian Bahan - periksa reka bentuk skru dan tong terhadap keluarga resin yang digunakan
- Kecekapan Tenaga - bandingkan cabutan tenaga relatif merentas tahap beban untuk corak anjakan yang dirancang
- Jejak Mesin Dan Kesesuaian Acuan - sahkan jarak palang pengikat, julat ketinggian acuan dan ruang lantai
- Kesediaan Automasi - semak antara muka pemasangan robot dan penyegerakan output input
- Jangkaan Penyelenggaraan - rancang pemeriksaan minyak, skru dan penjajaran rutin di sekitar kitaran tugas
- Sokongan Pengeluar - menilai kedalaman kejuruteraan kilang dan rangkaian alat ganti
Keperluan Daya Pengapit Dan Tan
Daya pengapit memastikan bahagian acuan ditutup sementara plastik cair ditolak ke dalam di bawah tekanan, dan ia biasanya merupakan spesifikasi pertama pembeli membandingkan apabila menyemak mesin dari mana-mana kilang mesin pengacuan suntikan . Pendekatan biasa merentasi pemprosesan plastik adalah untuk menganggarkan tan pengapit dari kawasan unjuran bahagian dan pelarinya, didarab dengan faktor tekanan yang biasanya jatuh antara kira-kira 3 dan 5 tan setiap inci persegi bergantung pada resin dan ketebalan dinding yang terlibat.
Menjalankan acuan pada mesin dengan daya pengapit yang terlalu sedikit boleh membenarkan acuan terbuka sedikit semasa suntikan, menghasilkan kilat di sepanjang garisan perpisahan, sambil menjalankan acuan kecil pada mesin bersaiz besar meningkatkan tarikan tenaga setiap kitaran dan menambah haus yang tidak perlu untuk mengikat bar dan plat. Memadankan tonase rapat dengan kawasan bahagian yang diunjurkan melindungi kedua-dua kualiti bahagian dan jangka hayat mesin sepanjang hayat acuan.
Daya Pengapit Biasa Mengikut Kategori Bahagian
95T Bahagian Kecil
240T isi rumah
600T Automotif
1400T Bahagian Besar
Rujukan titik tengah ilustrasi mengikut kategori bahagian umum, tonase sebenar berbeza mengikut ketebalan dinding dan reka bentuk pintu pagar
| Julat Daya Pengapit | Kelas Platen Biasa | Aplikasi Biasa |
|---|---|---|
| 60T Hingga 130T | Padat | Komponen ketepatan kecil, penyambung, penutup |
| 130T Hingga 350T | Saiz Pertengahan | isi rumah goods, appliance housings |
| 350T Hingga 850T | besar | Automotif interior and structural parts |
| 850T Dan Ke Atas | Ekstra Besar Dua Pinggan | Palet, bahagian automotif dan industri yang besar |
Daya Pengapit Bacaan Bersamaan Bahagian Geometri
Rusuk, bos dan bahagian mengalir nipis semuanya mengubah kawasan unjuran yang berkesan yang perlu ditutup oleh mesin, jadi dua bahagian dengan garis besar yang serupa masih boleh memanggil tonase yang berbeza setelah ketebalan dinding dan kiraan rusuk diambil kira. Perbualan singkat dengan pereka acuan sebelum mengunci dalam kelas mesin biasanya sudah cukup untuk mengelakkan pemilihan bersaiz kecil atau bersaiz besar kemudian dalam projek.
Padanan Saiz Tembakan Dan Kapasiti Tong
Saiz pukulan mesin pengacuan suntikan menerangkan isipadu maksimum atau berat plastik cair yang boleh dikeluarkan oleh mesin dalam satu kitaran, dan ia perlu diperiksa terhadap kapasiti tong dan bukannya mengapit tonase sahaja. Garis panduan yang kerap diikuti dalam amalan pengacuan ialah berat pukulan biasanya jatuh antara kira-kira 40 peratus dan 75 peratus daripada kapasiti undian tong untuk memastikan masa tinggal cair dan kualiti plastik dalam julat yang boleh digunakan.
Apabila berat tangkapan berada jauh di bawah jalur ini, resin menghabiskan lebih banyak masa di dalam tong yang dipanaskan, yang meningkatkan risiko degradasi haba pada bahan sensitif. Apabila berat pukulan menolak jauh di atas jalur, mesin mungkin sukar untuk mengplastikan sepenuhnya bahan dalam masa kitaran yang tersedia, yang membawa kepada kualiti cair yang tidak konsisten dari pukulan ke pukulan.
- Sahkan diameter skru sepadan dengan kelikatan resin dan kadar keluaran yang dikehendaki
- Periksa masa pemulihan skru terhadap masa kitaran sasaran
- Semak nisbah mampatan untuk keluarga resin yang sedang digunakan
- Tanya kilang mesin pengacuan suntikan untuk data percubaan berat pukulan pada acuan tertentu apabila boleh
Jenis Mesin Hidraulik Elektrik Dan Hibrid
Membandingkan mesin pengacuan suntikan hidraulik vs elektrik sebahagian besarnya bergantung kepada cara setiap talian pemacu menukar kuasa input kepada pergerakan pengapit, kelajuan suntikan dan tekanan penahan. Sistem hidraulik menggunakan tebing pam dan injap untuk menggerakkan minyak melalui silinder, pendekatan matang dan difahami dengan baik yang masih biasa untuk kerja berat dan tonase yang besar. Mesin elektrik menggunakan motor servo dan skru bola pada setiap paksi, menawarkan kelajuan boleh atur cara dan kawalan kedudukan dengan kurang haba yang dilepaskan ke lantai kedai. Mesin hibrid menggabungkan pam hidraulik yang dipacu servo dengan paksi bantuan elektrik, bertujuan untuk menggabungkan kekuatan pengapit dengan tindak balas yang lebih pantas dan penarikan terbiar yang lebih rendah.
Ciri Hidraulik Elektrik Dan Hibrid
Elektrik Hibrid Hidraulik
Perbandingan ciri umum berdasarkan tingkah laku pemacu biasa, bukan hasil ujian mesin tertentu
Dua Konfigurasi Platen Dan Berkelajuan Tinggi
Untuk aplikasi berbasikal yang sangat besar atau sangat pantas, dua reka bentuk plat mengalih keluar susun atur bar empat pengikat tradisional yang memihak kepada kawasan pelekap acuan yang lebih besar, yang sesuai dengan bahagian kelas automotif dan palet yang besar. Konfigurasi berkelajuan tinggi sebaliknya memfokuskan pada suntikan pantas bersama-sama dengan gerakan buka dan tutup acuan cepat, yang sesuai dengan pembungkusan dinding nipis dan item guna tunggal yang masa kitaran memacu output.
Sistem Kawalan dan Kebolehulangan Ketepatan
Ketebalan dinding yang konsisten, kestabilan dimensi merentasi pengeluaran dan kebolehulangan kitaran yang stabil bergantung kepada sistem kawalan dan bukannya tan sahaja. Maklum balas tekanan dan kedudukan gelung tertutup, dipasangkan dengan antara muka mesin manusia yang responsif, biarkan pengendali mengunci profil kelajuan suntikan, menahan titik peralihan tekanan dan masa penyejukan dengan resolusi yang tidak dapat dipadankan oleh sistem gelung terbuka asas.
Bahagian dengan toleransi dimensi yang ketat, ciri kesesuaian snap nipis atau permukaan kosmetik seperti kemasan dalaman automotif umumnya mendapat manfaat daripada platform pacuan servo atau hibrid dengan profil suntikan dan penahan tekanan berbilang peringkat, kerana ciri ini sangat sensitif terhadap variasi pukulan ke pukulan.
Keserasian Bahan Daripada PP Kepada Resin Kejuruteraan
Mesin pengacuan suntikan untuk aplikasi PP, seperti penutup, penutup dan bekas dinding nipis, biasanya menggunakan reka bentuk skru tujuan umum dengan tekanan belakang sederhana, kerana polipropilena mengalir dengan agak mudah dan kekal boleh digunakan merentasi tingkap pemprosesan yang agak lebar berbanding dengan resin yang lebih sensitif haba.
PVC memerlukan susun atur mampatan rendah, tong berventilasi dan skru untuk membebaskan gas meruap dan mengelakkan kerosakan bahan pada suhu tong tinggi, manakala PET biasanya memerlukan sistem suapan berbasikal yang cepat dan kering yang dipasangkan dengan kawalan suhu yang ketat untuk melindungi kelikatan intrinsik. Resin kejuruteraan yang diisi dan diperkukuh yang digunakan untuk bahagian struktur selalunya memerlukan keupayaan tekanan suntikan yang lebih tinggi dan rawatan tong dan skru yang tahan haus. Kemudahan menjalankan an mesin pengacuan suntikan untuk bahagian automotif kerap mencampurkan beberapa keluarga bahan ini di tingkat pengeluaran yang sama, daripada penyambung nilon yang diisi kaca kepada acuan terlampau sentuhan lembut, jadi fleksibiliti skru dan tong merentasi anjakan penting sama seperti tonase mentah.
| Keluarga Resin | Nota Pemprosesan | Penggunaan Biasa |
|---|---|---|
| Polipropilena | Tingkap pemprosesan lebar, skru tujuan umum | Penutup, penutup, bekas dinding nipis |
| PVC | Tong berventilasi, skru mampatan rendah | Kelengkapan paip, komponen profil |
| PET | Memerlukan pengeringan menyeluruh dan kawalan suhu yang ketat | Preforms, komponen pembungkusan |
| Nilon Berisi Kaca | Rawatan laras tahan pakai dan skru disyorkan | Automotif and structural connectors |
Kecekapan Tenaga Dan Penggunaan Operasi
Paksi pemacu elektrik biasanya menarik kuasa lebih dekat kepada beban masa nyata, manakala pam hidraulik konvensional mengekalkan peredaran minyak walaupun semasa fasa tinggal pengapit dan penyejukan apabila kerja mekanikal yang sangat sedikit berlaku. Ini adalah salah satu sebab utama semua mesin elektrik dan hibrid cenderung menunjukkan cabutan tenaga relatif yang lebih rendah merentasi kitaran pengacuan penuh, terutamanya pada acuan dengan masa penyejukan yang lama berbanding masa suntikan. Perbincangan teknikal mengenai servo berbanding pam hidraulik anjakan tetap lazimnya menunjukkan cabutan elektrik yang lebih rendah untuk platform servo dan elektrik semasa beban separa dan segmen terbiar kitaran, memandangkan skala output dengan permintaan serta-merta dan bukannya berjalan pada kadar aliran malar.
Cabutan Tenaga Relatif Merentasi Beban Pengeluaran
Hidraulik Hibrid Elektrik
Ilustrasi konsep beban berbanding corak cabutan tenaga, bukan output yang diukur daripada mesin tertentu
Tumbuhan dengan masa penyejukan yang lama berbanding masa suntikan, seperti pembungkusan dinding tebal, cenderung untuk melihat keuntungan relatif terbesar daripada mengalihkan kelas tonase yang layak kepada pemacu hibrid atau elektrik, semata-mata kerana pam hidraulik pada sistem konvensional sebaliknya akan terus berjalan melalui kebanyakan tingkap terbiar itu.
Jejak Mesin Dan Keserasian Acuan
Melebihi tonase, mesin mempunyai jejak fizikal yang ditakrifkan oleh jarak bar ikat, saiz plat, ketinggian acuan minimum dan maksimum, dan lejang ejector, yang kesemuanya perlu muat kedua-dua acuan berkenaan dan ruang lantai dan siling yang tersedia. Acuan yang lebih lebar daripada jarak palang pengikat tidak boleh dilekapkan, tidak kira betapa rapatnya tonase pada bahagian tersebut.
Mesin Pengacuan Suntikan Structure Overview
Ilustrasi struktur ringkas, susun atur mesin sebenar berbeza mengikut tan dan siri
Dua mesin tan yang besar plat biasanya memerlukan jejak yang lebih panjang di sepanjang paksi terbuka acuan dan kelegaan siling yang lebih tinggi untuk perubahan acuan, jadi susun atur loji dan kapasiti kren patut disahkan dengan kilang mesin pengacuan suntikan sebelum melakukan kelas tan berdasarkan spesifikasi kertas sahaja.
Automasi Dan Kesediaan Integrasi Robotik
Kebanyakan barisan pengeluaran semasa memasangkan mesin pengacuan dengan robot masuk atas atau masuk sisi untuk penyingkiran bahagian, peletakan sisipan atau dalam pelabelan acuan, jadi kesediaan automasi patut diperiksa lebih awal daripada menganggap robotik sebagai sesuatu yang difikirkan semula. Antara muka pemasangan standard pada plat tetap, titik input dan output digital yang disegerakkan dengan kitaran pengacuan, dan sistem kawalan yang boleh mencetuskan peralatan luaran dengan bersih semuanya mengurangkan masa penyepaduan sebaik sahaja robot atau penghantar hiliran ditambah.
Perancangan kemudahan pembuatan gaya sel, di mana seorang pengendali mengawasi beberapa mesin serentak, secara amnya mendapat manfaat daripada memilih model yang berkongsi antara muka kawalan dan protokol automasi yang serupa merentas baris, kerana konsistensi ini memendekkan latihan pengendali dan memudahkan perancangan alat ganti di seluruh lantai kedai.
Keperluan Penyelenggaraan Dan Kebolehpercayaan Jangka Panjang
Penyelenggaraan mesin pengacuan suntikan rutin meliputi keadaan minyak hidraulik dan penapisan, pemeriksaan kehausan tong dan skru, pemeriksaan penjajaran bar ikatan dan plat, dan penentukuran sistem kawalan, dan kekerapan setiap tugas bergantung pada kitaran tugas, kekasaran resin dan keadaan kedai ambien. Mesin yang menjalankan resin berisi kaca yang kasar sepanjang masa secara semula jadi memerlukan pemeriksaan skru dan tong yang lebih kerap daripada mesin yang dimuatkan dengan ringan yang menjalankan PP yang tidak diisi.
| simptom | Punca Bersama | Semakan Pertama yang dicadangkan |
|---|---|---|
| Tekanan pengapit atau suntikan yang rendah | Pengedap haus, kehausan pam atau penderia yang salah kalibrasi | Periksa aras minyak hidraulik dan keadaan pam, kemudian sahkan penentukuran sensor |
| Mesin berjalan panas | Penyejuk minyak disekat atau aliran penyejuk rendah | Periksa penukar haba dan saluran penyejuk sebelum melaraskan tetapan proses |
| Mesin tidak menyuntik | Interlock pintu keselamatan, corong kosong atau muncung tersumbat | Sahkan interlock terlibat dan suapan bahan tidak terganggu |
| Kilat di garisan perpisahan | Daya pengapit yang tidak mencukupi atau salah jajaran acuan | Periksa semula tonase terhadap kawasan bahagian dan periksa garis pemisah acuan |
Menyimpan log penyelesaian masalah mesin pengacuan suntikan yang ringkas, mencatat simptom, anjakan dan lot resin, selalunya mendedahkan corak lebih cepat daripada pembaikan terpencil, dan ia memberikan konteks berguna kepada pasukan perkhidmatan pengeluar jika lawatan teknikal diperlukan.
Memilih Yang Boleh Dipercayai Mesin Pengacuan Suntikan Manufacturer
Helaian spesifikasi hanya menceritakan sebahagian daripada cerita, jadi menilai pengeluar mesin pengacuan suntikan di sebalik peralatan itu penting sama seperti membandingkan carta tan. Pengeluar mesin pengacuan suntikan plastik dengan kejuruteraan dalaman, julat daya pengapit yang luas, dan rangkaian bahagian dan perkhidmatan yang mantap secara amnya boleh bertindak balas dengan lebih pantas apabila talian memerlukan alat ganti, pelarasan proses atau antara muka acuan tersuai.
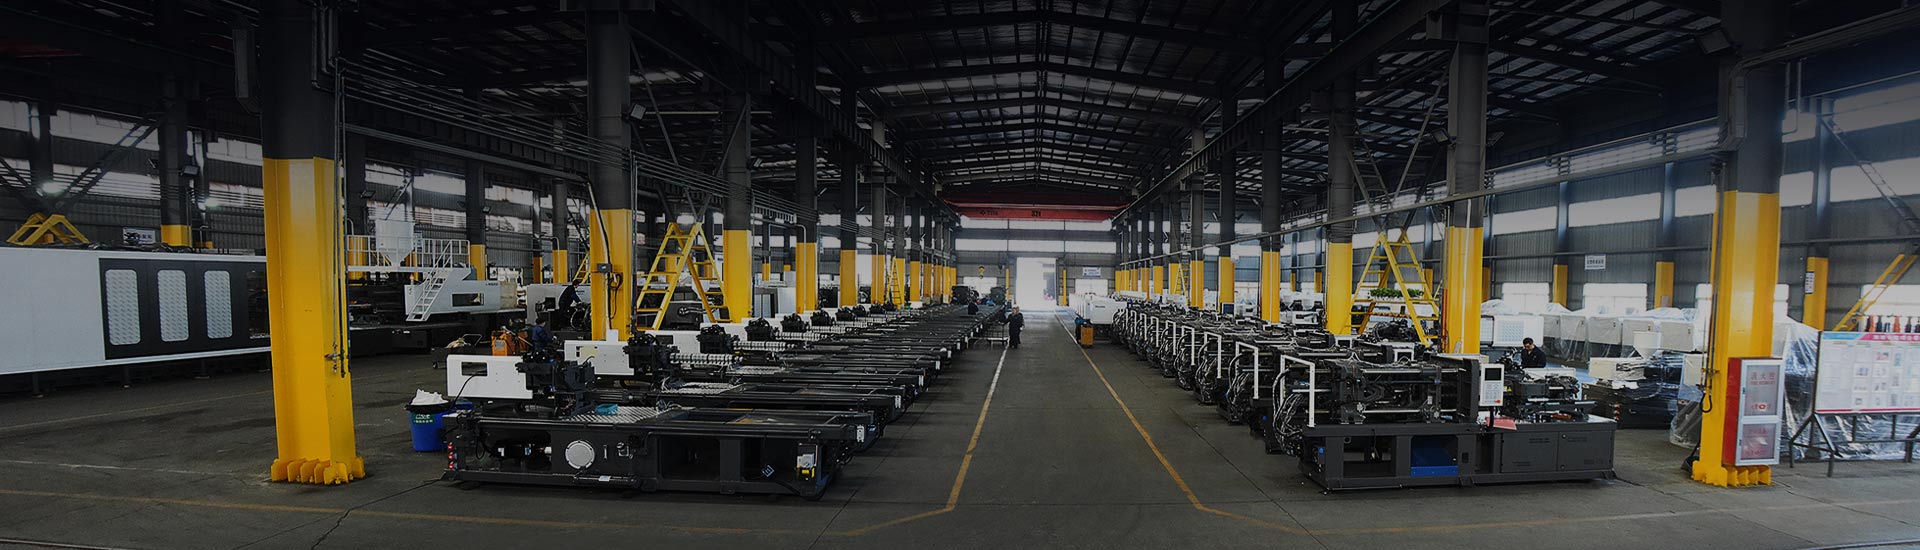
Ningbo Highsun Plastic Machinery Co., Ltd. ialah satu contoh pengeluar mesin pengacuan suntikan China menanam peralatan sumber dari, yang berpangkalan di Taman Sains dan Teknologi Beilun di Ningbo, kawasan yang berkait rapat dengan rantaian bekalan jentera plastik negara. Kilang ini meliputi lebih daripada 120000 meter persegi dan menghasilkan jenama HIGHSUN merentasi julat daya pengapit daripada 98 tan hingga 3000 tan, merangkumi siri hibrid elektrik dan minyak, dua siri plat, siri berkelajuan tinggi, siri warna tunggal dan campuran dua warna, siri BMC, siri PET dan siri PVC, bersama-sama dengan konfigurasi tersuai yang dibina di sekeliling acuan atau resin tertentu.
| Siri | Fokus Utama | Sifat Terkenal |
|---|---|---|
| Elektrikity And Oil Hybrid | Pengeluaran tujuan am | Mengimbangi ketepatan dengan cabutan tenaga melahu yang lebih rendah |
| Dua Platen | besar scale components | Kawasan pelekap acuan yang lebih luas tanpa had bar pengikat |
| Kelajuan Tinggi | Dinding nipis dan bahagian berbasikal pantas | Suntikan pantas dan gerakan acuan |
| Warna Ganda | Bahagian berbilang bahan dan pelbagai warna | Konfigurasi warna tunggal dan campuran tersedia |
| BMC | Bahagian sebatian acuan pukal | Proses ditala untuk ciri suapan kompaun |
| PET | Bahagian prabentuk dan pembungkusan | Berbasikal pantas dengan kawalan suhu yang ketat |
| PVC | Profil dan komponen pemasangan | Tong berventilasi sesuai untuk pelepasan yang tidak menentu |
Amalan yang berguna apabila membandingkan mana-mana pengeluar mesin pengacuan suntikan ialah meminta tapak rujukan yang menjalankan keluarga bahagian yang serupa, meminta maklumat masa kitaran pada acuan yang setanding, dan mengesahkan masa pendahuluan biasa untuk alat ganti seperti tong, skru dan komponen hidraulik, memandangkan sokongan berterusan selalunya lebih penting sepanjang hayat mesin daripada lembaran spesifikasi awal sahaja.
Soalan Lazim
Apa Itu Pengacuan Suntikan
Pengacuan suntikan ialah proses pembuatan di mana pelet plastik dipanaskan sehingga cair, kemudian disuntik di bawah tekanan ke dalam acuan keluli tertutup, di mana bahan menyejuk dan menjadi pejal ke dalam bentuk rongga sebelum bahagian dikeluarkan dan kitaran berulang.
Berapakah Kos Mesin Pengacuan Suntikan Plastik
Kos bergantung pada daya pengapit, jenis pemacu, sistem kawalan, pakej automasi dan tahap penyesuaian yang diminta, jadi angka berbeza secara meluas antara model hidraulik padat dan talian elektrik atau hibrid automatik yang besar. Berkongsi lukisan bahagian dan jumlah keluaran yang dijangka dengan pengeluar mesin pengacuan suntikan ialah cara yang paling boleh dipercayai untuk mendapatkan sebut harga yang tepat untuk projek tertentu.
Apakah Mesin Pengacuan Suntikan Terbaik Untuk Perniagaan Kecil
Perniagaan yang lebih kecil biasanya bermula dengan memetakan saiz bahagian yang dijangka, ketebalan dinding dan volum bulanan, kemudian memilih kelas tonase terendah yang selesa meliputi keperluan acuan semasa dan jangka pendek, memandangkan mesin daya pengapit sederhana dengan ruang untuk menambah automasi kemudian cenderung menawarkan lebih fleksibiliti daripada melakukan satu akhbar besar pada awalnya.
Bagaimana Saya Memilih Mesin Pengacuan Suntikan
Memilih mesin pengacuan suntikan berfungsi dengan baik sebagai semakan langkah demi langkah daya pengapit, saiz pukulan, jenis pemacu, keperluan ketepatan, keserasian bahan, penggunaan tenaga, ruang lantai, kesediaan automasi, jangkaan penyelenggaraan dan rangkaian sokongan pengilang, yang merupakan urutan yang sama diliputi sepanjang artikel ini.
Mengapa Mesin Pengacuan Suntikan Saya Mempunyai Tekanan Rendah
Bacaan tekanan rendah biasanya dikesan kembali kepada pengedap hidraulik yang haus atau kecekapan pam yang hilang, penderia tekanan yang tidak dikalibrasi atau udara yang terperangkap dalam litar hidraulik, jadi memeriksa keadaan minyak, output pam dan penentukuran penderia adalah langkah pertama yang munasabah sebelum melaraskan atur cara proses.
Mengapa Mesin Pengacuan Suntikan Saya Terlalu Panas
Terlalu panas sering dikaitkan dengan penyejuk minyak yang disekat atau berskala, aliran penyejuk terhad, kipas penyejuk yang gagal, atau persekitaran kedai dengan suhu persekitaran yang tinggi dan aliran udara terhad di sekeliling tangki hidraulik, jadi litar penyejuk biasanya merupakan tempat pertama untuk diperiksa.
Mengapa Mesin Pengacuan Suntikan Saya Tidak Menyuntik
Mesin yang tidak akan menyuntik sering ditahan oleh pagar keselamatan atau interlock yang belum terpasang sepenuhnya, corong kosong atau penyambung, muncung tersumbat, atau kerosakan yang dibenderakan pada sistem kawalan, jadi bekerja melalui semakan ini secara teratur sebelum menyentuh parameter proses biasanya mengecilkan punca dengan cepat.
Mengapa Pengacuan Suntikan Menghasilkan Denyar
Denyar pada garisan perpisahan lazimnya menghala ke daya pengapit yang terlalu rendah untuk kawasan unjuran bahagian, acuan yang tidak dijajarkan dengan betul atau permukaan perpisahan haus, atau tekanan suntikan yang ditetapkan lebih tinggi daripada acuan dan tan pengapit yang boleh ditahan dengan selamat, jadi menyemak semula pengiraan tonase bersama pemeriksaan acuan adalah titik permulaan yang baik.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
